Accueil / Blogue / Nouvelles de l'industrie / Extrusions de rails en aluminium : guide de sélection des alliages, des tolérances et des profils
Nouvelles de l'industrie


Un intégrateur de chaîne d'assemblage a un jour rejeté 600 mètres de rail à rainure en T de la série 40 parce que l'ouverture de la fente avait dérivé à 8,35 mm contre une valeur nominale de 8,20 mm. Les supports glissaient toujours le long du profilé, les cames anti-jeu ne se mettaient pas en place et six stations ont dû être retravaillées sur place avant que la ligne puisse être homologuée.
Les extrusions de chenilles échouent rarement en raison de leur résistance. Ils échouent sur la géométrie des fentes, la rectitude et la cohérence de l'état. Obtenez ces trois bons résultats et un profil durera plus longtemps que la machine à laquelle il est boulonné. Si vous vous trompez, aucune mise à niveau de l'alliage ne sauvera le projet.
Spécifiez le système de fentes et la classe de tolérance avant de nommer un alliage, puis verrouillez la rectitude au mètre et l'épaisseur d'anodisation dans le bon de commande. Ces quatre chiffres déterminent l'ajustement, la durée de vie et le coût de retouche. Tout le reste dans la spécification est secondaire.
Une extrusion de rail est un profilé creux ou semi-creux dont la tâche principale est de guider, porter ou serrer quelque chose le long d'un chemin linéaire. La famille est plus large que les cadres à rainures en T imaginés par la plupart des ingénieurs : les rails de fenêtres et de portes coulissantes, les rails de rideaux, les rails de guidage de convoyeur, les rails de siège de transport ferroviaire, les canaux de galerie de toit et les supports de batteries appartiennent tous à la même catégorie.
Le choix par défaut. Il s'extrude rapidement, s'anodise uniformément et s'usine proprement, et couvre la plupart des travaux de charpente, de mobilier et de rails architecturaux.
Visiblement plus résistant avec une bonne qualité d'extrusion. Le choix habituel pour le transport ferroviaire, les longues travées non supportées et les voies structurelles automobiles.
Encore une fois, une résistance plus élevée, mais la géométrie complexe des fentes est plus difficile à remplir et l'anodisation peut paraître inégale. Réservez-le aux chariots usinés plutôt qu'aux longues chenilles.
Un fournisseur qui possède son atelier de découpe, ses presses et ses cuves d'anodisation peut ajuster une dimension de fente sans qu'un tiers soit impliqué, ce qui est important lorsqu'un prototype est recoupé deux fois avant approbation. Notre profil végétal explique comment ces étapes se connectent sous un même toit.
Les chiffres ci-dessous sont typiques pour l’extrusion commerciale. Confirmez les valeurs réelles sur le certificat de l'usine pour chaque chaleur avant de publier un dessin, car les fenêtres de trempe se déplacent entre les presses et les formes de profilés.
Sur un rail extrudé découpé, anodisé et prêt à monter, le métal lui-même représente près de la moitié de la facture. Ce seul fait détermine la plupart des décisions d’achat qui valent la peine d’être prises.
Deux conséquences s’ensuivent. Une variation d'un pour cent du prix des billettes l'emporte sur une variation de cinq pour cent de la ligne d'anodisation, alors négociez le métal et la marge de ferraille avant de rechercher des remises sur le revêtement. Et un non-respect des tolérances est l'élément le plus coûteux de tous : un lot rejeté a déjà consommé du métal, du revêtement et du fret, et sa retouche ajoute généralement de huit à quinze pour cent au coût unitaire effectif.
Dans un carnet de commandes industriel mixte, la demande de profilés de voie se répartit à peu près ainsi.
L’automatisation industrielle constitue le bloc le plus important et se comporte différemment des autres. Les acheteurs commandent à nouveau chaque mois à partir du même tirage, de sorte que la répétabilité de la fente et du revêtement compte bien plus que le prix le plus bas lors de la première commande.
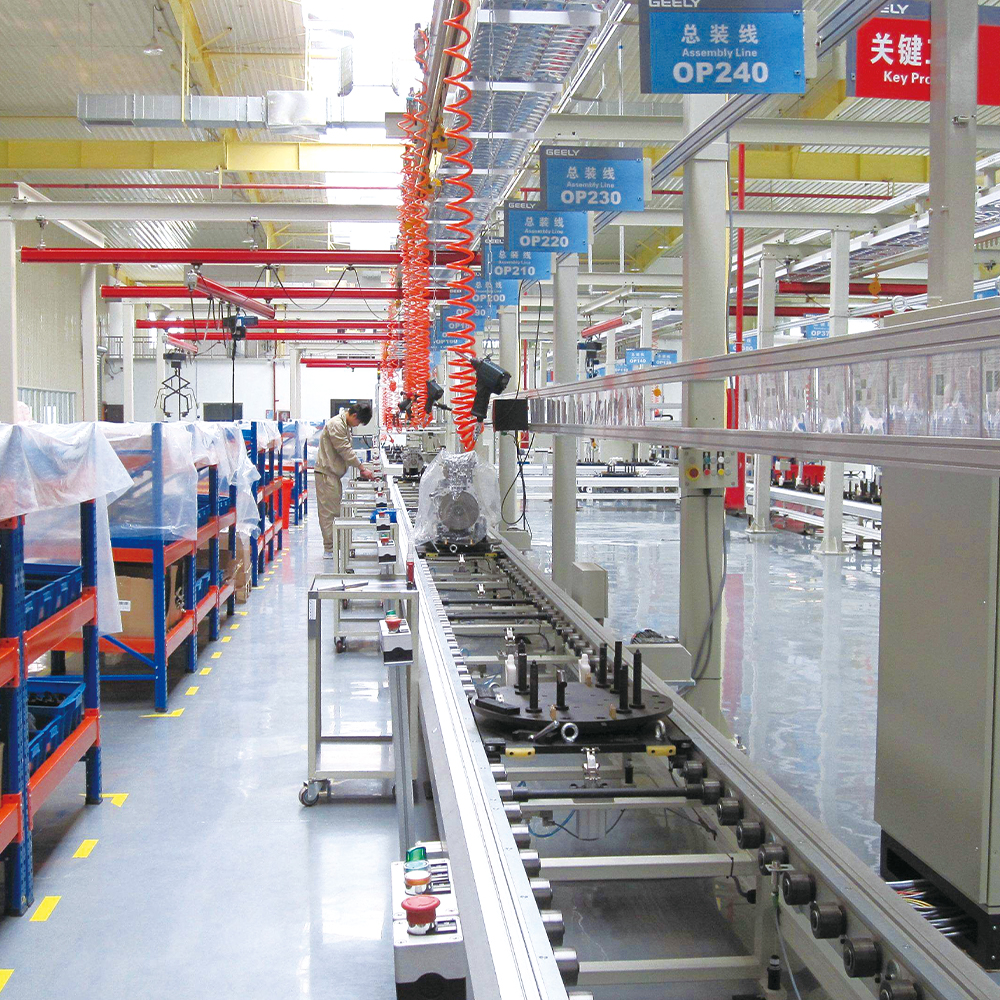 Profilés en aluminium pour chaîne de montage industrielle Profilés en aluminium pour chaîne de montage industrielle are the backbone of modern manufacturing, providing a lightweight, durable, and highly flexible solution for efficient produ... Voir le produit →
Le transport ferroviaire se trouve à l’autre bout. Les volumes sont faibles, la qualification est longue et un profil approuvé pour un programme reste généralement inchangé pendant des années.
 Profils de transport ferroviaire en aluminium Rail conducteur de train à grande vitesse, profil de poutre de moteur de porte, profil de grille, panneau de porte blindé, porte-bagages, etc. Les profils de transport ferroviaire en aluminium sont conçus pour redéfinir... Voir le produit →
Les applications du bâtiment et de l’énergie se situent entre les deux. Les rails de fenêtres et de portes coulissantes sont en concurrence sur le prix et la finition, tandis que les profils de montage photovoltaïque et de bloc de batterie sont jugés sur la cohérence dimensionnelle et la performance contre la corrosion sur une durée de vie mesurée en décennies.
Commencez par la charge la plus défavorable et la longueur non supportée. Un chariot de 3 kg sur 1,5 m et un chariot de 40 kg sur 4 m n'utiliseront pas le même profil, quoi qu'implique le catalogue.
Série 20 pour les châssis et enceintes légers, série 40 pour les protections de machines et les postes de travail, série 45 ou un profil de rail dédié pour les chariots qui se déplacent quotidiennement sous charge.
Seulement maintenant, une fois la géométrie réglée. Les longues portées et les charges dynamiques justifient le 6005A-T6 ; les pistes de charpente et d'architecture sont bien servies par le 6063-T5.
Les tolérances commerciales générales conviennent à l'encadrement. Les chariots guidés et les profilés de transport ferroviaire nécessitent un contrôle plus strict des fentes et une rectitude de 0,5 mm par mètre, mesurée sur toute la longueur plutôt que sur un échantillon.
Anodisation at 10 to 12 micrometres is enough indoors; 15 micrometres or more is worth specifying outdoors or in humid plants. Where a carriage slides daily, add a liner or hard anodising rather than trusting a decorative coating.
Longueurs de fraisage, coupées sur mesure, usinées ou assemblées. Les profils qui entrent directement dans une cellule d'usinage économisent des manipulations, mais seulement si le plan comporte déjà le repère et la surépaisseur d'usinage.
Les profils de rail qui passent directement à l'usinage nécessitent la référence, la face de serrage et la surépaisseur convenues avant la découpe de la matrice. Le même principe est énoncé dans notre note sur profilés industriels en aluminium en usinage CNC .
Une matrice de piste dédiée coûte généralement entre 1 500 et 4 000 dollars américains selon la taille et la complexité, et elle est généralement amortie sur la première commande plutôt que facturée à nouveau lors des répétitions.
Le calcul est simple. Si une chenille personnalisée remplace deux profils standard plus une entretoise usinée, le gain de temps d'assemblage à lui seul rentabilise souvent la matrice en trois à cinq tonnes de production. En dessous de ce volume, les profilés standards avec usinage sont normalement moins chers ; au-dessus, un dé dédié vous permet de contrôler la fente, le mur et la finition en une seule pièce.
 Fournisseurs de personnalisation de moules d'extrusion d'aluminium Les moules d'extrusion d'aluminium personnalisés offrent une précision inégalée, permettant aux fabricants de réaliser des géométries complexes avec des tolérances serrées. Contrairement aux moules standards, qui m... Voir le produit →
La documentation est le point où de nombreux projets échouent discrètement. Un fournisseur capable de retracer un numéro de chaleur jusqu'à la presse et le lot d'anodisation réglera un litige en quelques jours plutôt qu'en semaines, et cette traçabilité vaut plus qu'une petite différence de prix sur la commande.
Inscrivez quatre chiffres sur le dessin : l'ouverture de la fente, l'épaisseur de la paroi, la limite de rectitude et l'épaisseur du revêtement. Tout le reste dans les spécifications peut être discuté avec votre fournisseur. Ces quatre-là décident si la piste fonctionne une fois arrivée sur place.

Droit d'auteur © 2025 Jiangyin Jianbang Aluminium Co., Ltd.
Tous droits réservés.
 Fabricants d'extrusions d'aluminium
Fournisseurs de profilés en aluminium


