Accueil / Blogue / Nouvelles de l'industrie / Industries de l'extrusion d'aluminium : processus, applications et comment choisir un fournisseur
Nouvelles de l'industrie


Les industries d’extrusion d’aluminium ne se contentent plus de pousser du métal chaud à travers une filière. Les chaînes d'approvisionnement les plus fiables partagent une caractéristique : un partenaire unique qui contrôle la conception des matrices, l'extrusion, le traitement thermique, la finition de surface et l'usinage final. Pour un acheteur, cela réduit l’empilement des tolérances et raccourcit le temps de qualification. La conclusion pratique est simple : lorsque vous comparez des fournisseurs, évaluez l’ensemble de la boucle de production, et pas seulement la taille de la presse d’extrusion.
Conclusion clé : Accordez au moins autant d’importance aux capacités en aval qu’au tonnage de la presse. La fabrication de matrices en interne, les fours vieillissants et l'usinage CNC sont souvent ce qui transforme un profilé extrudé en un composant prêt à la production.
À la base, l’extrusion d’aluminium est un processus de formage à chaud. Une billette préchauffée est poussée à travers une filière sous haute pression, produisant un profil continu avec une section transversale fixe. La compétitivité industrielle dépend toutefois de ce qui se passe autour de cette étape. Un fournisseur qui ne peut pas contrôler le cycle thermique complet aura du mal à fournir une précision dimensionnelle et des propriétés mécaniques constantes.
Chaque étape est une source potentielle de variation. Par exemple, la température de la matrice modifie la qualité de la surface, le taux de trempe affecte la dureté et le temps de vieillissement détermine la différence entre un profil T5 souple et un profil T6 plus dur. De nombreux ingénieurs sélectionnent l’alliage sur papier, mais découvrent plus tard que le contrôle du processus par le fournisseur a une plus grande influence sur le comportement réel des composants.
Pour les cadres utilisés dans les chaînes d’assemblage et les systèmes de manutention, les ingénieurs ont rarement besoin d’alliages exotiques. Ils ont besoin de sections droites et dimensionnellement cohérentes. C'est pourquoi de nombreux prescripteurs normalisent profils d'extrusion d'aluminium industriels produit selon des tolérances serrées et disponible dans une gamme de tailles standard.
 Fournisseurs de profils d'extrusion d'aluminium industriels, usine personnalisée En tant que fournisseurs de profils d'extrusion d'aluminium industriels et usine de profils d'extrusion d'aluminium industriels en Chine, Jianbang propose des... Voir le produit →
Les fiches techniques répertorient la résistance et l'allongement, mais elles ne montrent pas comment un alliage se comporte pendant le soudage, l'anodisation ou le pliage. Le tableau ci-dessous compare les alliages d'extrusion courants utilisés dans les industries d'extrusion d'aluminium, avec des plages de limites d'élasticité typiques.
En pratique, un alliage à plus haute résistance n’est pas toujours le meilleur choix. Si le profil doit être courbé ou anodisé, un alliage modéré tel que le 6063 peut produire une meilleure surface et un coût total inférieur.
Dans les industries de l’extrusion d’aluminium, la demande est concentrée dans le bâtiment et la construction, l’automobile et les nouvelles énergies. La construction reste le segment le plus important car les murs-rideaux, les cadres de fenêtres et les sections structurelles dépendent de l'aluminium extrudé. L'automobile et les nouvelles énergies sont devenus les domaines qui connaissent la croissance la plus rapide, à mesure que les constructeurs se tournent vers des structures légères.
Le stockage d’énergie est une application particulièrement intéressante car les cadres de batteries combinent des parois fines, une rigidité élevée et des tolérances d’assemblage serrées. De nombreux fabricants s'appuient désormais sur profilés en aluminium pour batteries de stockage d'énergie pour répondre aux objectifs tant structurels que thermiques.
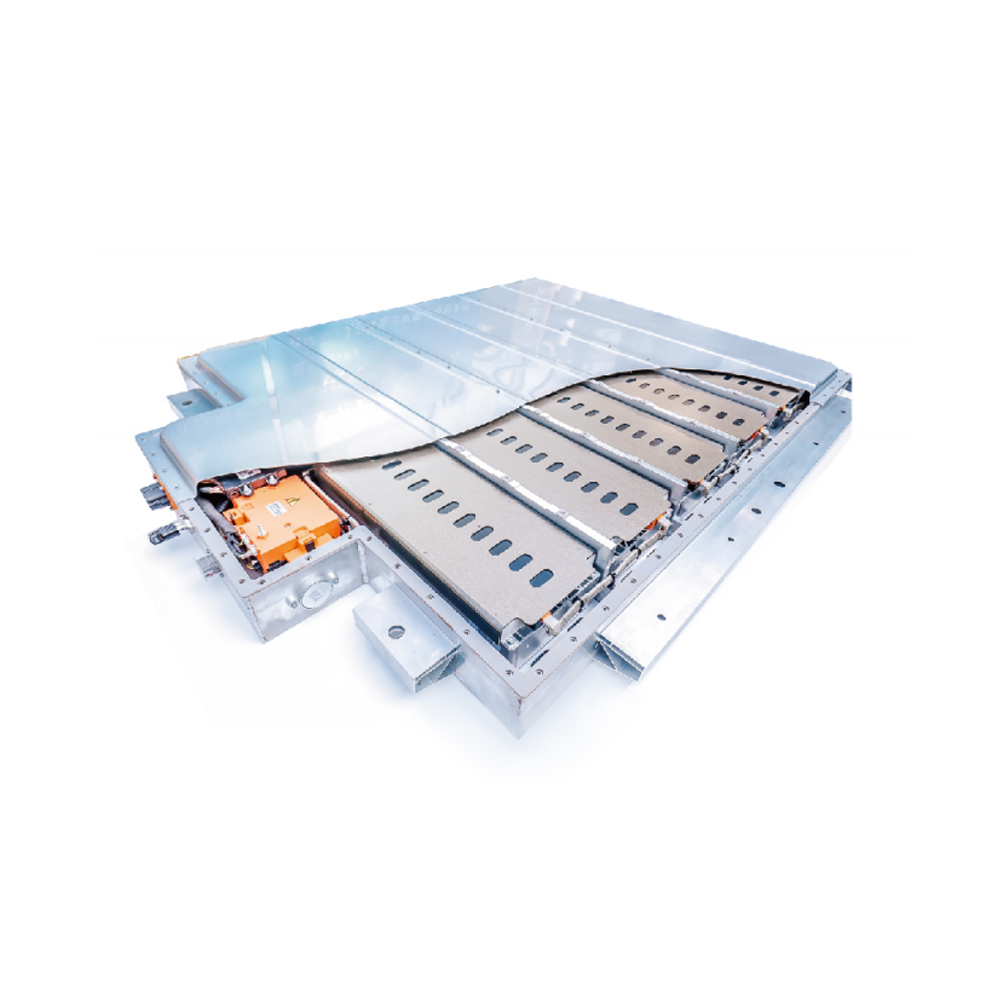 Extrusion d'aluminium pour les fabricants de batteries de stockage d'énergie, usine - Jia Jianbang est une extrusion d'aluminium pour les fabricants et une usine de batteries de stockage d'énergie en Chine, une extrusion d'aluminium personnalisée pour l'énergie... Voir le produit →
Pour une vision plus large du virage automobile, voir comment l'extrusion d'aluminium est adoptée dans l'automobile et les véhicules à énergie nouvelle .
Un processus de sourcing structuré évite les surprises coûteuses. Le flux de travail suivant fonctionne pour la plupart des programmes d'extrusion d'aluminium, des simples sections architecturales aux composants automobiles complexes.
Décidez si le profilé supportera des charges structurelles, sera exposé à l'extérieur ou nécessitera un nettoyage fréquent. Cela rétrécit l'alliage et la trempe.
Utilisez le tableau de données ci-dessus. Ne spécifiez pas un alliage à résistance supérieure à celle nécessaire si la principale exigence est la qualité de la surface ou la soudabilité.
Impliquez le fabricant de matrices dès le début. L'uniformité de l'épaisseur des parois et la position des lignes de filière modifient les tolérances réalisables et le coût final.
Inspectez la rectitude, la torsion, la finition de surface et la dureté avant d’approuver. Un fournisseur d'extrusion d'aluminium verticalement intégré peut itérer rapidement car la conception, la matrice, l’extrusion et les tests sont sous un même toit.
Coordonnez l'anodisation, le revêtement en poudre, la découpe et la CNC avec le calendrier d'extrusion. Pour les pièces percées, fraisées ou taraudées, demandez si le même système peut fonctionner Usinage CNC de pièces automobiles .
 Fabricants d'usinage CNC de pièces automobiles, usine - Jiangyin Jianbang Alumin Jianbang est un fabricant et une usine d'usinage CNC de pièces automobiles en Chine, un usinage CNC de pièces automobiles personnalisées en ligne, des produits automobiles... Voir le produit →
Alignez les emballages, les programmes de stock et la traçabilité des matériaux avant que la production n’accélère.
Les profilés en aluminium ne sont souvent entretenus que lorsqu'un revêtement commence à s'estomper ou qu'un cadre de fenêtre commence à fuir. Dans les applications extérieures, la pollution quotidienne et les dépôts de sel peuvent réduire la durée de vie d'une surface anodisée ou revêtue de poudre. Le programme d'entretien le plus efficace est simple : nettoyer avec un détergent doux et de l'eau à intervalles réguliers, éviter les tampons abrasifs et inspecter les joints et les trous de drainage dans les sections de murs-rideaux.
Pour les projets industriels et structurels, la conformité compte tout autant que la maintenance. Des normes de référence telles que EN 755 ou ASTM B221 définissent les tolérances dimensionnelles et les propriétés mécaniques de l'aluminium extrudé. Les clients du secteur automobile peuvent avoir besoin de la documentation IATF 16949 et PPAP. Les nouveaux projets d'énergie et de mobilité électronique nécessitent souvent une traçabilité complète depuis le lot de billettes coulées jusqu'au lot d'extrusion. Un partenaire d'extrusion compétent doit être en mesure de fournir des certificats de matériaux, des enregistrements de finition de surface et des rapports d'inspection sans leur faire de demande particulière.

Droit d'auteur © 2025 Jiangyin Jianbang Aluminium Co., Ltd.
Tous droits réservés.
 Fabricants d'extrusions d'aluminium
Fournisseurs de profilés en aluminium


